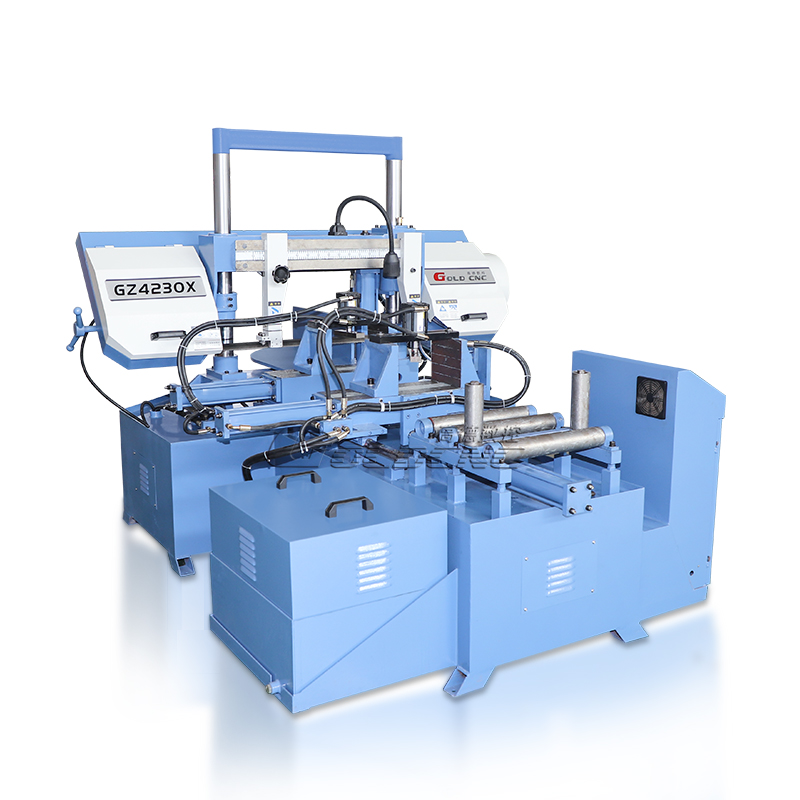
带锯床之所以能稳定、高效地完成金属锯切,靠的不是某一个"关键部件",而是九大系统协同工作。理解这些结构,既能帮操作与维修人员快速排查故障,也能让采购方在选型时看懂配置差异。本文以卧式金属带锯床为例,逐一拆解其核心机械结构。
一、底座:整机的"地基"
底座是整个带锯床的基础支承件,通常采用铸铁或焊接结构,用于安装床身、立柱、液压站、冷却液箱等部件。
- 内部常设计为冷却液箱与排屑通道,实现"机、液、屑"分离;
- 刚性底座有助于吸收锯切振动,减少切面歪斜风险;
- 选型时可关注:底座是否经过时效处理、是否带可调地脚、排屑是否顺畅。
二、床身与立柱:主机的"骨架"
床身与立柱构成锯床的主体框架,支承锯梁、传动系统与夹紧机构。
- 多采用高强度铸铁,经时效处理以释放内应力、保持长期精度;
- 立柱是锯梁升降的导向基准,其直线度直接影响锯条垂直度;
- 日常需保持导轨清洁、润滑良好,防止铁屑研伤导向面。
三、锯梁与传动机构:锯切的"动力源"
锯梁用于安装锯轮、锯条及传动部件,是主运动的核心。
- 主动轮由电机经皮带、蜗轮箱(或减速机)驱动,带动从动轮,使环形带锯条连续回转切削;
- 锯梁通过升降油缸实现下降(工进)与上升(快升);
- 传动系统应运行平稳、无异响,定期检查皮带张紧、轴承与减速机油位。
四、导向装置:锯条的"轨道"
导向装置用于约束锯条的运行方向,保证锯条垂直、不跑偏。
- 通常由导向臂、导向块(硬质合金或耐磨材料)、侧导向与背压轮组成;
- 导向臂应尽量靠近工件,调整后必须锁紧;
- 导向块间隙过大是造成斜切、断带的重要原因,需定期检查更换。
五、夹紧机构:工件的"定位锁"
夹紧机构负责将工件牢固固定在床身上,防止锯切时窜动。
- 常见有手动虎钳、液压虎钳,大批量加工可配自动夹紧或专用夹具;
- 装夹面需清洁无铁屑,夹持力按工件截面合理设定;
- 虎钳底座、滑动面应定期检查水平度与磨损。
六、锯条张紧装置:锯条的"预应力"
锯条张紧装置用于给带锯条施加合适张力,使其保持直线、不打滑。
- 常见形式:手动弹簧/螺杆张紧、液压(气压)自动张紧;
- 张力过小→锯条跑偏、切面歪斜;张力过大→加速轴承与锯条磨损;
- 更换锯条或长时间停机时,建议按要求放松张紧(以说明书为准)。
七、液压系统:动作的"执行者"
液压系统为锯梁升降、工件夹紧、进给控制提供动力。
- 主要元件:油泵、油缸、阀组、油箱、过滤器、压力表;
- 通过调速/节流控制实现工进速度调节;
- 日常检查油位、油温、油质与管路密封,及时更换滤芯。
八、冷却润滑系统:降温与清屑
冷却润滑系统降低锯条与工件温度,冲走切屑,延长锯条寿命。
- 由冷却泵、喷嘴、过滤网与冷却液箱组成;
- 喷嘴应对准齿面与切削区,保证充分冲刷;
- 定期清理沉淀铁屑、更换变质冷却液,维持合理配比。
九、电气系统:整机的"大脑"
电气系统实现锯条启停、锯梁升降、夹紧、进给与保护联锁的自动控制。
- 常见由电控箱、PLC/继电器、按钮、行程开关、接触器及急停组成;
- 自动机型可按设定完成"夹紧→下降→锯切→上升→松开"循环;
- 操作前确认急停有效,维护时务必断电挂牌。
厂家选型提醒(合规采购)
采购带锯床时,建议重点核对以下结构的配置:
- 床身/立柱是否时效处理、导轨是否经淬火或贴塑;
- 导向装置材质与调整便利性(直接影响切面精度);
- 锯条张紧方式是手动还是液压自动;
- 液压、电气元件品牌型号是否写入合同附件;
- 出厂是否带试切件、几何精度检验报告。
不同厂家、不同型号(如双立柱/单立柱、卧式/立式、手动/数控)在结构布局上存在差异,具体以设备说明书、出厂检验单及采购合同为准。
山东高德数控带锯床服务
作为机床设备生产厂家,山东高德数控提供双立柱带锯床及配套锯条、夹具选型支持。我们根据您的工件材质、截面尺寸、批量与精度要求,给出合理的结构配置与锯切参数建议。
📞18363256799 获取专属选型方案:欢迎发送工件图纸(材质、最大截面、定尺精度、是否需自动送料)至山东高德数控,我们将提供带锯床型号对照 + 结构配置清单 + 试机安排。