一、 为什么需要区分材质的锯切参数?
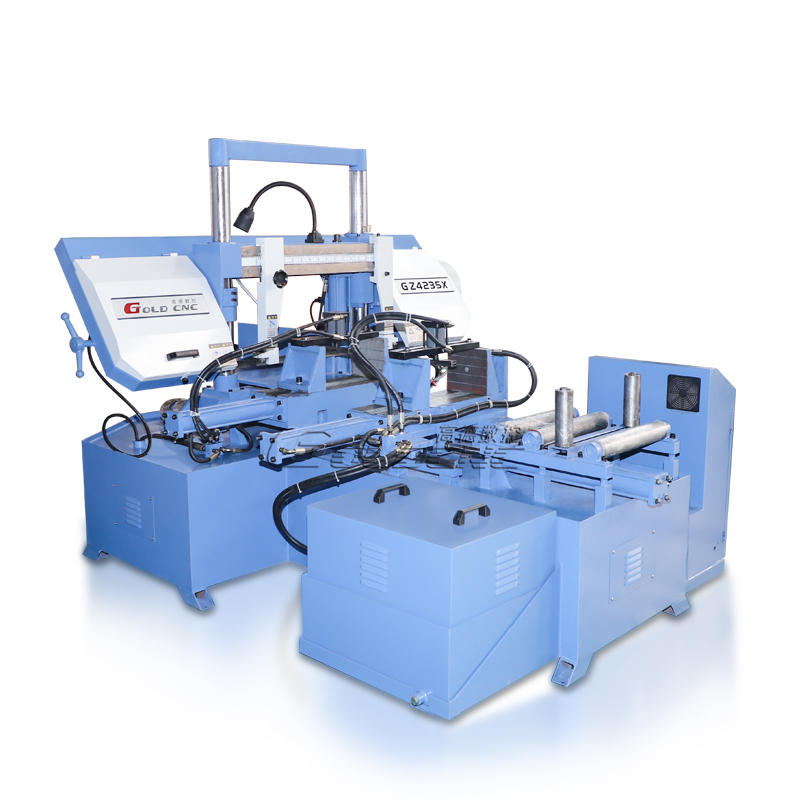
很多操作人员在面对不同材料时,习惯使用同一套参数进行切割,这往往导致双金属带锯条磨损加剧、切口发烫甚至崩齿。例如,加工低碳钢和结构钢时可以采用较快的线速度,而加工不锈钢、模具钢或高温合金时,必须降低线速度并调整进给。合理匹配卧式带锯床的参数,不仅能大幅提升锯切效率,还能有效延长锯条寿命,降低单件加工成本。
二、 带锯床加工各种材料的锯切速度、效率参考
以下表格数据基于标准工况测试,供日常生产参数调整参考(实际效率受设备状态、冷却液及装夹方式影响):
被切材料 | 带锯条线速度 v/(m/min) | 尺寸范围与切削效率 (cm²/min) |
|---|---|---|
低碳钢、结构钢 | 50 ~ 80 | Φ25: 25~35 至 Φ200: 70~80 |
中碳钢、齿轮钢 | 40 ~ 75 | Φ25: 20~25 至 Φ200: 40~50 |
高碳钢、镍钼钢、轴承钢 | 35 ~ 55 | Φ25: 20~25 至 Φ200: 35~40 |
高合金工具钢、高速钢 | 30 ~ 40 | Φ25: 15~20 至 Φ200: 30~35 |
不锈钢、模具钢 | 20 ~ 50* | Φ25: 10~15 至 Φ200: 15~20 |
耐热钢、高温合金钢 | 15 ~ 25 | Φ25: 5~10 至 Φ200: 5~15 |
热固性树脂 | 70 ~ 80 | Φ25: 30~40 至 Φ200: 90~100 |
效率规律:随着工件直径(尺寸范围)增大,总切削面积增加,表中的切削效率(cm²/min)数值总体呈上升趋势,但实际单根切断时间会延长。
三、 提升带锯床锯切效率的3个实操建议
1. 选对专用的双金属带锯条
参照上文参数,切割低碳钢可选用通用型锯条;切割不锈钢、模具钢等难加工材料时,必须选用齿尖更耐磨、红硬性更好的专用金属锯床锯条,否则极易发生早期拉齿。
2. 新锯条必须经过磨合期
安装新锯条后,切勿直接满负荷切割。应将线速度和进给速度降低20%-30%进行磨合(切割1-2个完整截面),让锯齿形成均匀磨损平台,这能使锯条寿命提升30%以上。
3. 保持冷却液清洁与充足
加工难切削材料时,充足的冷却润滑能冲走切屑、降低切削区温度,直接影响的切削效率和切面质量。建议定期检查冷却液浓度和喷嘴是否堵塞。
四、 需要专属锯切方案?联系专业锯床厂商
如果您在实际生产中遇到带锯床效率低下、锯条损耗快或不知如何选型的问题,欢迎咨询我们。作为专业的锯床厂家,我们提供全套切削解决方案。
📞 立即致电告知您的加工材料(如不锈钢/碳钢)、尺寸及日加工量,工程师将为您提供:
免费的锯条选型与锯切参数匹配建议;
数控带锯床选型与现有机床效率提升方案;
新机试切与操作培训服务。