不少工厂一开始买铣床,是因为外协“等不及”:急件排不上、报价浮动大、返修沟通成本高、首件合格了但批次不稳定。等到决定自己上设备时,又容易走到另一个极端——按预算挑一台“差不多的”,结果回来发现行程不够、刚性不匹配、工人不会调、售后件等一周。
外协转自加工的核心,不是“买一台铣床”,而是把原来外发的主干工序接回车间。建议先做三步再选型:
- 列回流工件:接下来3—6个月哪些件准备自己干,材质、尺寸、批量先列清。
- 看工序类型:是平面铣削、开槽、钻孔攻丝、斜面、螺旋槽,还是立卧两面翻面加工。
- 算隐性成本:外协费只是账面,真正该对比的是交期损失、返修工时、首件确认周期、刀具与夹具投入。
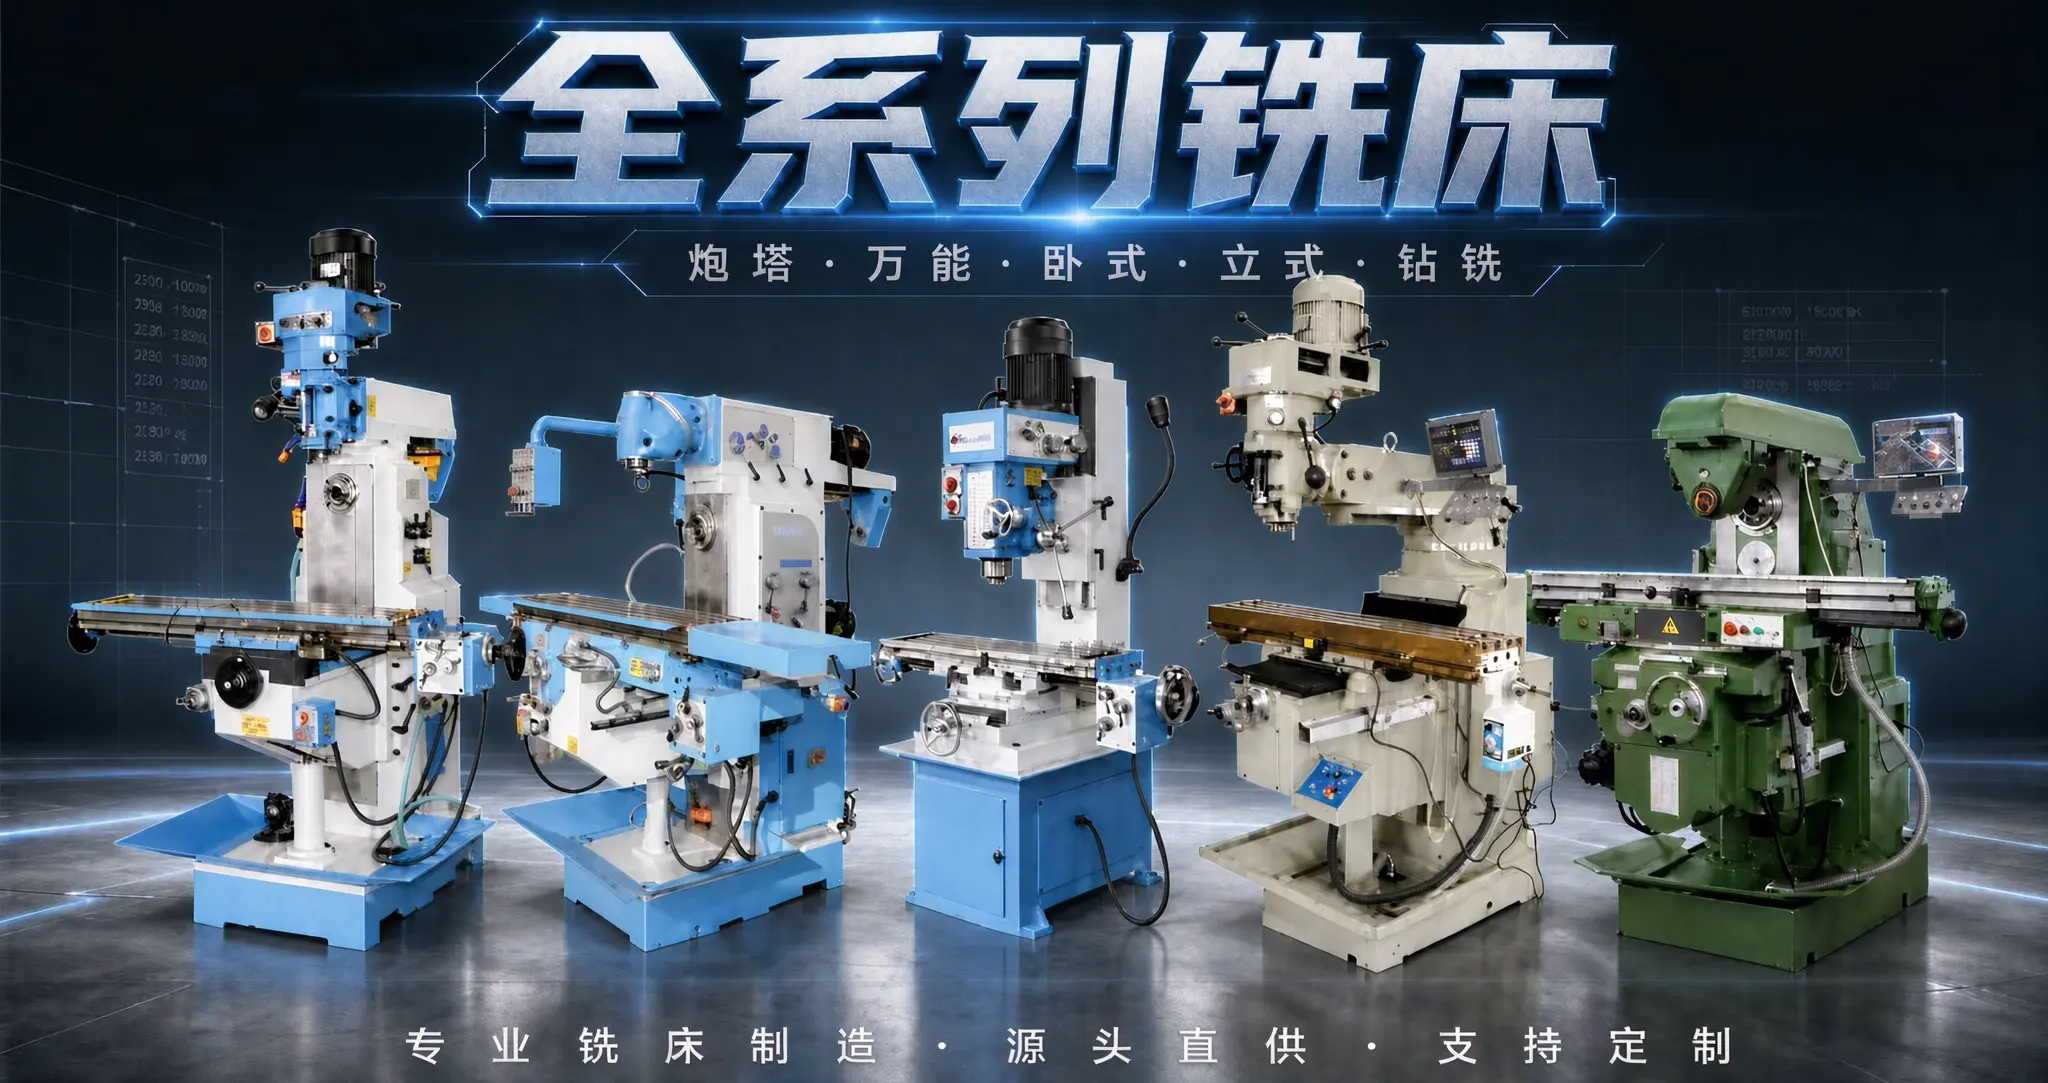
五类铣床分别适合什么自加工场景
1. 炮塔铣床:小批量、多面、模具修配
主轴头可回转、滑枕灵活,适合中小型零件平面、斜面、沟槽、孔系加工。
典型回流场景:模具修配、支架法兰小批量、单件试制、车间补加工。
外协转自加工初期,如果订单规格杂、批量不大,炮塔铣床的上手门槛和投入压力相对可控。
2. 钻铣床:钻孔+铣面+攻丝一体
集钻孔、扩孔、铣削、攻丝功能,结构紧凑,占地小。
典型回流场景:设备维修间、法兰支架钻孔铣面、零星件多工序小批量。
适合原本外发“顺手活”的工厂:不想为钻孔攻丝单独外发,也不想占一台大立铣。
3. 万能铣床:分度、角度、异形件
工作台可回转角度,配分度头可做齿轮坯、螺旋槽、槽口类零件。
典型回流场景:通用机加厂、备件制造、非标传动件。
如果外协里常有“别人不太愿意接”的异形小批件,这类机型通用性更强。
4. 卧式铣床:长轴、键槽、重切削
主轴水平布置,刚性好,适合长工件、键槽、齿条、平面开粗。
典型回流场景:轴类、长支座、批量槽加工。
注意:卧式对夹具和工人经验要求更高,若只是偶尔用,不一定比“立式+附件”划算。
5. 立式铣床:板件平面、型腔、常规主力
主轴垂直,装夹观察方便,是很多机加车间自加工的主力。
典型回流场景:板类零件平面铣削、台阶面、型腔周边、常规五金件。
如果回流工件以“平面+槽+孔系”为主,立式铣床通常是优先选项。
简单对照:杂件小批 → 炮塔 / 钻铣角度分度件 → 万能长轴重削 → 卧式板件常规自加工 → 立式
外协转自加工,选型时容易忽略的4个点
① 行程和承重按“最大件”留余量
不要按平均工件选,按偶尔也会出现的最大长宽高和重量选,否则后期装夹很被动。
② 刚性比“高配参数”更实用
自加工后不锈钢、铸铁、厚板都会碰到。主轴轴承、床身时效处理、导轨类型,直接决定振刀和表面质量。
③ 试切比宣传页靠谱
拿自己常做的一件外协件去试切,看粗糙度、振纹、重复装夹偏差。口头参数不代表车间结果。
④ 售后件周期要写进采购沟通
电机、丝杠、手柄、进给机构、易损密封件是否常备库存,响应时间按距离评估,别等停机了再问。
选厂家时看这几项,比只看报价稳
- 是否有实体生产或装配能力,能否看车间
- 是否提供出厂检测记录,而非只发彩页参数
- 精度验收口径是否可写进合同(定位精度、试切件标准)
- 易损件是否通用、本地是否有服务响应
- 是否支持按工件材质/尺寸/批量给配置建议
对外协转自加工用户来说,“买对配置”比“买低价”更重要。设备买回去是要接订单的,不是摆车间。
小结:先有工件,再有机型
外协转自加工的顺序建议是:
盘工件 → 定工序 → 选机型 → 核刚性 → 试切 → 定售后
炮塔、钻铣、万能、卧式、立式没有谁“更好”,只有是否匹配您的回流订单。