很多小厂老板搜“炮塔铣和数控铣哪个划算”,本质不是在比设备参数,而是在问:我这批活该怎么配机器才不浪费钱。两者不是谁替代谁的关系,而是定位不同——炮塔铣偏灵活补单,数控铣偏批量复制。
一、先搞清楚两台机器的定位
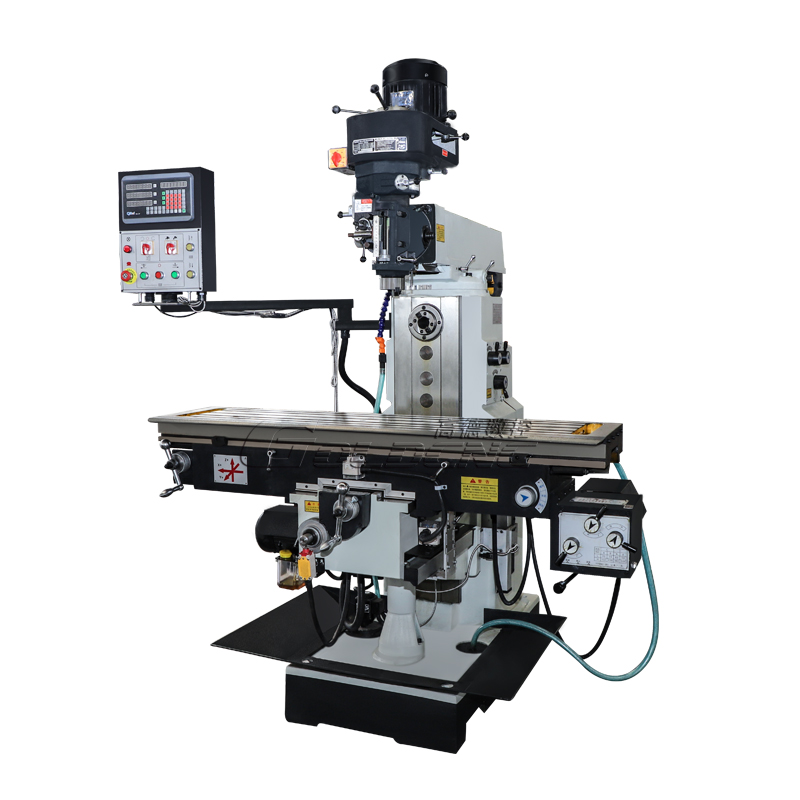
炮塔铣床
主轴头可回转,操作直观,靠手轮走刀,适合单件、小批、多品种、修模、打样、机修补加工。初始投入相对低,改活快,对编程人员没要求。
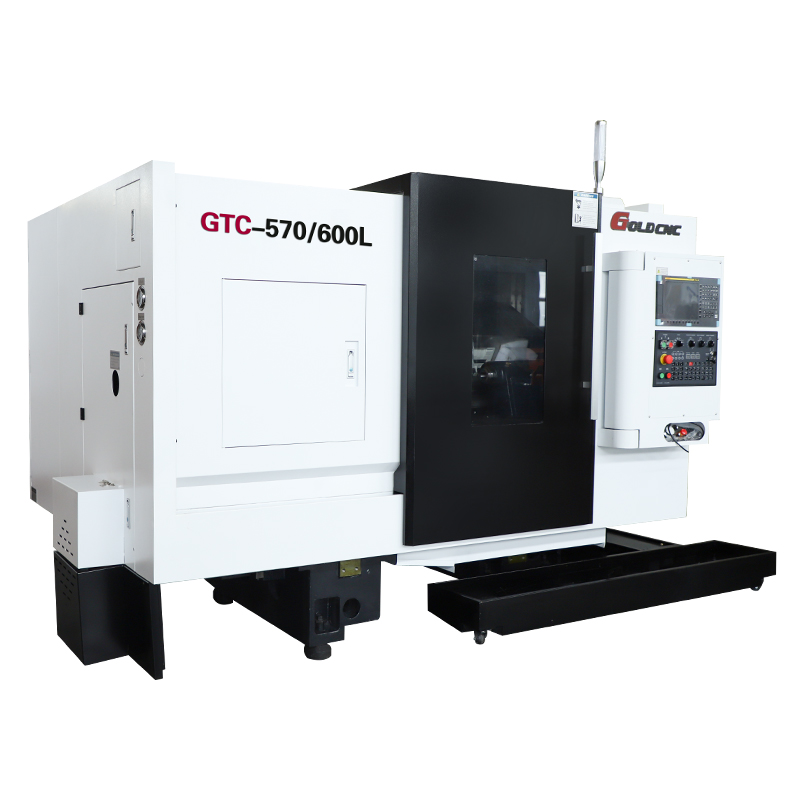
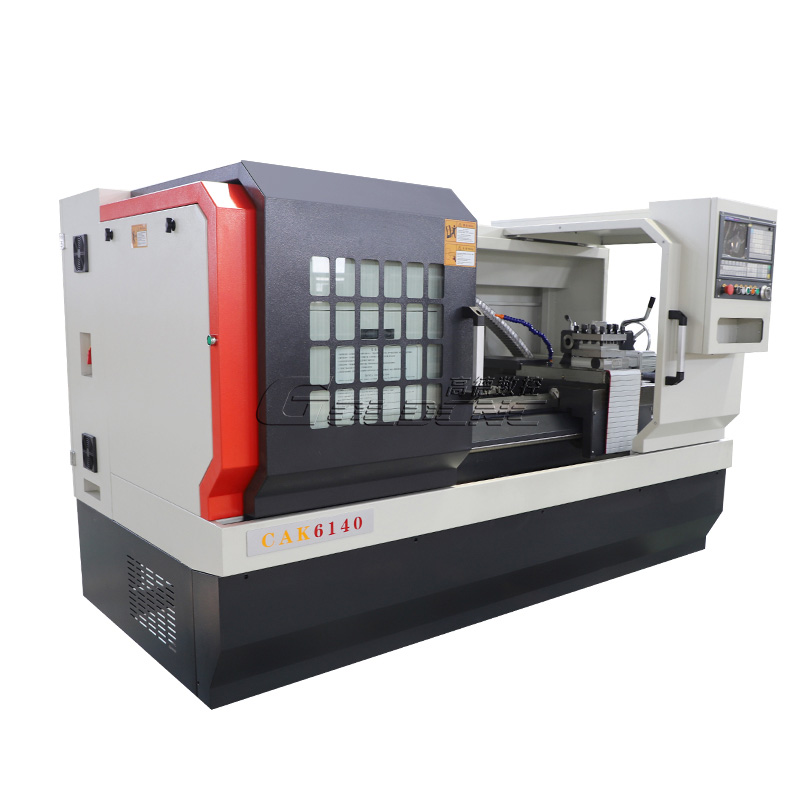
数控铣床 / 立式加工中心
靠程序驱动三轴运动,配刀库后可连续换刀。适合工序固定、批量稳定、精度要求较高的零件,尺寸一致性依赖设备和程序,不完全靠师傅手感。
二、核心差异对照
维度 | 炮塔铣床 | 数控铣床(加工中心) |
|---|---|---|
操作方式 | 手动/数显辅助 | 程序自动加工 |
适合批量 | 单件、小批、散单 | 中批量、固定工件 |
换产速度 | 快,装夹即干 | 需编程/调程序 |
精度稳定性 | 看师傅手感 | 重复性好 |
人工依赖 | 高,需熟手 | 编程后单人可看多台 |
初期投入 | 几万级起步 | 经济型立加十几万起 |
维护成本 | 结构简、易修 | 系统/伺服故障维修贵些 |
三、小型加工厂怎么选(按订单对号)
① 活杂、单小、经常打样 → 先上炮塔铣
典型:机修店、模具辅件、工装夹具、五金样件、老零件返修。
特点:今天铣个键槽,明天修个法兰面,后天开个模坯。这种单子让数控铣来回编程序不划算,炮塔铣手摇更快。
② 同一零件反复做、公差卡IT7 → 选数控铣/立加
典型:法兰批量、铝件壳体、支架、连接板、轴端多面加工。
特点:一次编好程序,换人也能干,废品率比手摇稳,适合接外协长期单。
③ 要钻孔+攻丝+铣面多工序 → 立加更省人工
炮塔铣也能钻攻,但多工序来回换刀、对刀、摇进给,节拍起不来。立加带刀库,平面/孔/螺纹一串做完。
④ 不锈钢重切、模具开粗 → 看刚性,不看出身
炮塔铣里也有加重型(NT40主轴、方轨、加厚铸件),小模具开粗能用;但连续批量重切还是立加/硬轨机更稳。
⑤ 预算有限又想接批量单 → 组合配置
常见小厂配置:1台炮塔铣做散活+修模,1台VMC650/850立加跑批量。比直接上两台加工中心压力小,也比纯炮塔好接精度单。
四、算一笔账,别只看买机价
- 炮塔铣:机器便宜,但熟手工资高,夜班没人盯就停
- 数控铣:机器贵,但编好程序可连班跑,新人培训1–2周能上岗
- 散单多:炮塔铣空转成本低,不怕换产
- 批量单多:数控铣摊薄单件人工,废品少
- 订单不稳定:先炮塔铣进场,批量起来再补立加,别一步重资产
小厂最怕的是“机器买贵了,订单接的是散活;或者机器买便宜了,批量单不敢接”。
五、采购前先答4个问题
- 主要工件尺寸多大?行程别卡边,留10%–15%余量
- 材质是铝、45#钢还是不锈钢?决定主轴扭矩和刚性
- 单种零件月产多少件?低于几十件偏炮塔,稳定几百件偏立加
- 车间有没有会编程的人?没有就选操作简单的系统,别硬上五轴
六、常见误区
- ❌ “炮塔铣淘汰了” → 修模、打样、散单场景仍实用
- ❌ “数控铣一定回本快” → 散单多反而闲置
- ❌ “炮塔铣精度不行” → 中等精度(IT7–IT9)小件够用,别拿它干精密量具
- ❌ “立加随便买台便宜的” → 铸件刚性、导轨、丝杆等级决定一年后精度掉不掉
小型加工厂选炮塔铣还是数控铣,不看“哪个高级”,看订单结构:
- 散单多、打样多、修模多 → 炮塔铣床
- 批量稳、公差紧、多工序 → 数控铣床/立加
- 两头都要 → 炮塔铣+一台小型立加是常见组合