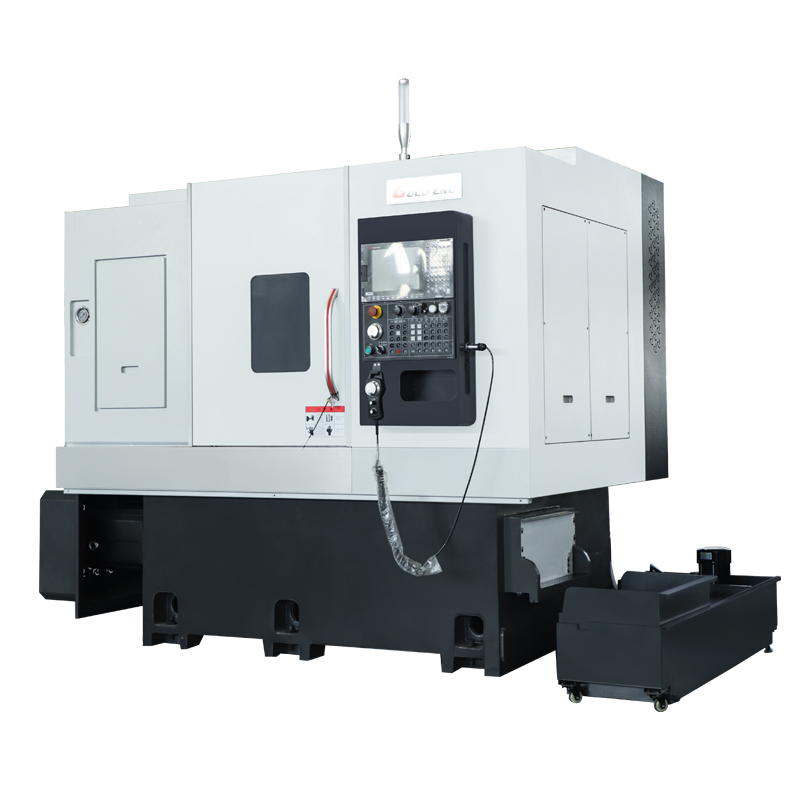
在选购数控车床时,很多人都会面临“线轨好还是硬轨好”的疑问。作为主流的斜床身车削中心,GTC系列提供了线轨L系列和硬轨H系列供选择。今天就为大家科普一下两者的区别与选型要点。
一、为什么首选斜床身结构?
斜床身数控车床的床身呈30°整体倾斜设计,铁屑靠重力自然下滑,不易堆积在导轨上,排屑顺畅且精度保持性更好。同时,三角形截面抗弯抗扭能力强,刀塔后置布局紧凑,非常适合批量车削加工。
二、线轨L系列:适合“快、精、批量小件”
线轨(滚动摩擦)特点是摩擦小、快移速度快、定位重复性好。
- 适用场景:工件以中小件为主(如电机轴、法兰、套类、液压管接头);材质多为铝、铜或不锈钢薄件;工序以精车/半精车为主,粗车余量不大。
- 优势:空行程快,适合高节拍批量生产,尺寸一致性和表面光洁度高。
- 注意:重切削余量大时,拖板刚性相对较弱,易产生振刀。
三、硬轨H系列:适合“大余量、重切、抗振”
硬轨(滑动导轨面接触)接触面积大,油膜阻尼好,抗切削冲击能力强。
- 适用场景:工件为大直径盘类、重型轴、阀体或锻件毛坯;材质多为碳钢、合金钢、铸铁;工序涉及大余量粗车、吃刀深、断续切削。
- 优势:刚性好,干“粗车+重切”更顺手,长期重载下精度衰减慢。
- 注意:快移速度一般,日常保养需依赖良好润滑。
四、一张表快速对号入座
判断维度 | 选线轨L系列 | 选硬轨H系列 |
|---|---|---|
切削类型 | 精车/轻粗车 | 大余量粗车、重切 |
工件规格 | 中小件为主 | 大直径/重型件 |
材质硬度 | 铝铜、不锈钢薄件 | 钢、铸铁、锻件 |
余量大小 | 余量小 | 毛坯余量大 |
批量节奏 | 高节拍批量 | 单件小批、重削 |
自动化适配 | 更适配产线 | 可用,偏重切 |
五、GTC系列落地选型建议
- 做电机轴、法兰、套类、液压件 → 选GTC-L线轨效率更高。
- 做阀门体、大直径盘类、锻件首序粗车 → 选GTC-H硬轨更稳。
- 工序兼顾粗细加工 → 看粗车占比,粗车主导选H,精车主导选L。
六、常见选型误区
- ❌ “线轨一定精度高” → 线轨定位好,但重切振刀反影响精度。
- ❌ “硬轨一定落后” → 硬轨在重切削场景的刚性优势线轨无法替代。
- ❌ “只看快移速度” → 实际节拍取决于切削时间+换刀+上下料。
斜床身定结构,线轨硬轨看工况。如果正在纠结选型,欢迎提供典型工件的材质、直径、长度及余量信息,我们的技术团队将为您提供适配的GTC系列车削中心选型方案。