很多采购在搜"不锈钢型材切料什么锯床稳定"时,真正关心的是三件事:切面直不直、锯条断得频不频繁、连续作业能不能跑得住。不锈钢加工硬化倾向强、导热慢,属于较难切削的材料,型材又常是长料、批量料,对设备刚性和稳定性要求更高。本文从结构原理出发,说明为什么中大型不锈钢型材下料更适合选双立柱带锯床。
一、为什么不锈钢型材切料更看重"稳定性"
不锈钢切削时材料易产生加工硬化,切削热集中,若设备刚性不足、锯架切削中让刀振动,会带来三类常见问题:
- 切面偏斜、垂直度差:型材越长、截面越大,锯架微小偏摆越易被放大,切口歪斜需二次修整。
- 锯条崩齿、断带频繁:切削振动使锯条承受交变冲击,是拉齿、断条的主要诱因,推高耗材成本。
- 连续作业精度衰减:机身吸震差的设备长时间重载后导向间隙变化快,首末根切面状态不一致。
因此切不锈钢型材尤其是大规格、批量料时,选型重点应放在结构刚性、导向稳定性、进给可控性上。
二、双立柱带锯床为什么更适合不锈钢型材下料
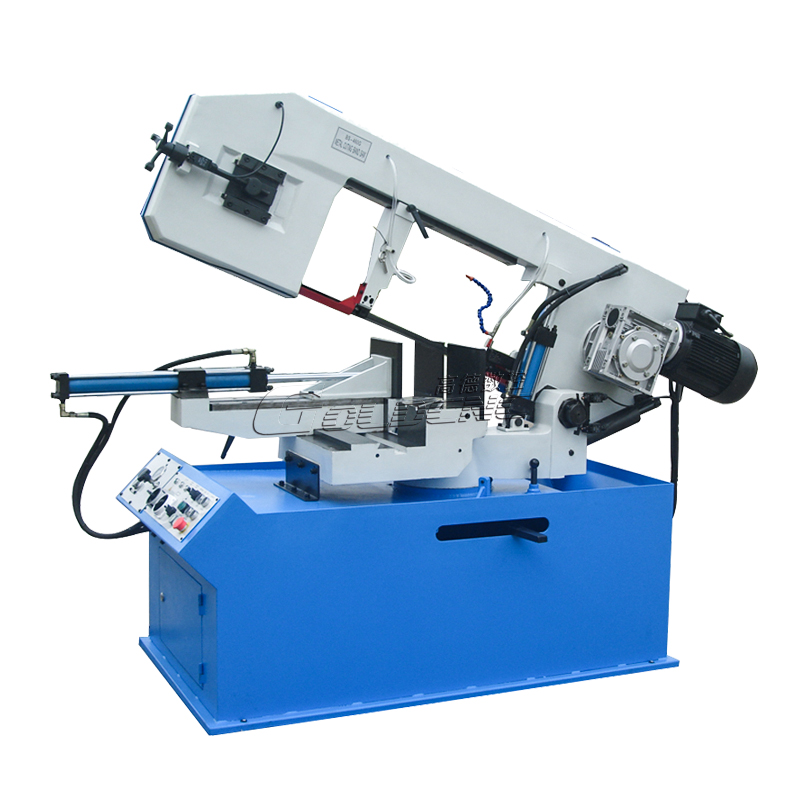
双立柱(龙门式)带锯床锯架沿左右两根立柱垂直升降,切削受力对称分散到两侧立柱,形成完整力学闭环。相比单立柱悬臂结构,优势主要体现在:
- 刚性强、偏摆小:两根立柱对称导向,锯架升降轨迹稳定,减少切削震颤,切面垂直度和平整度更有保障。
- 锯条损耗更低:切削平稳受力均匀,减少崩齿和异常磨损,不锈钢硬料切削中锯条寿命通常优于刚性不足机型。
- 批量一致性好:配合液压夹紧与液压无级进给,工件定位可靠,适合批量定尺下料。
- 适配大规格与成捆料:切宽料、成捆棒料时偏载小,切面不易出锥度。
三、切不锈钢型材的选型要点
- 锯切能力与料型匹配:型号规格数字通常对应最大锯切圆料直径(如φ400、φ500),方料按方寸核算,H型钢、成捆棒料按"最宽处+间隙"确认夹具开口。
- 带速与调速:不锈钢宜用低线速,普通碳钢可用高线速;常见机型配27/45/69 m/min三档,也可选配变频无级调速。
- 锯条选配:建议双金属变齿距带锯条,配合低线速和充足冷却,减少崩齿与粘屑。
- 夹紧与进给:优先液压夹紧(部分机型支持双向或三向夹紧),进给无级调速,硬料低速稳切。
- 冷却与清屑:多点定向冷却喷淋带走切削热,动力钢丝刷清理齿沟铁屑。
- 易损件与售后:导向块是否硬质合金可调、有无断带保护与卡带保护,厂家能否提供安装调试与易损件供应。
四、半自动还是数控,怎么选
半自动机型(如GB4250):液压夹紧、进给无级调速、切完自动抬升停机,适合单件、小批量、换料频繁场景。
数控自动送料机型(如GZ4250):增加数控送料、定尺存储、计数停机,适合同规格批量锯切,人工更少、尺寸复现更好。
选型关键看同规格重复率:换料频繁选半自动更灵活,一种料锯几百根选数控更省人工。
五、常见问题参考
问:切不锈钢型材锯条总断,是锯条问题吗?
不一定。若以中大截面型材为主却选了刚性不足的结构,断条往往源于切削振动,应优先从结构刚性上解决。
问:切面总是斜的怎么办?
除锯条磨损、导向块间隙过大外,结构和夹紧方式也很关键,双立柱配合液压夹紧能更好保障截面垂直度。
问:能不能带料试切?
建议采购前携实际工件到厂试切,直观观察切面质量、振动与锯条损耗,再结合报价判断。
山东高德数控生产双立柱金属带锯床,涵盖GB4250(半自动)、GZ4250(数控自动送料)及GZ4240等机型,锯切能力覆盖φ400、φ500等级别,适用于圆钢、方钢、型材、管材及不锈钢等材料的下料需求,并提供选型建议、锯条与冷却参数匹配、带料试切等服务。