在数控加工中心的采购过程中,选型配置往往是最容易让人纠结的环节。数控系统作为加工中心的“大脑”,直接决定了设备的操作体验与加工效率。然而,选型并没有绝对的“一刀切”标准,核心逻辑应是:先明确自身的加工任务与预算,再匹配最合适的系统能力与硬件配置。
一、 数控系统:匹配加工场景是核心
目前市场上的主流数控系统主要分为进口品牌与国产品牌,各有其适配的工况:
- 进口品牌(如西门子、发那科等)
- 特点:功能丰富、稳定性强、二次开发接口完善。发那科以高可靠性和极低故障率著称,适合大批量标准化生产;西门子则在复杂曲面加工、多轴联动及数字化智能制造集成方面具有优势。
- 适用场景:航空航天、精密模具、五轴联动复杂加工,以及对设备长期无故障运行要求极高的大型企业或自动化产线。
- 考量:整体采购及后续配件维修成本相对较高。
- 国产品牌(如广数、新代等)
- 特点:性价比高,操作界面符合国内用户习惯,本地配件储备充足,售后响应快。近年来,国产系统在中等精度加工上的性能已完全能满足常规需求。
- 适用场景:常规三轴加工、普通五金零件、中小型模具加工,以及预算有限、注重后期维护成本的中小工厂。
- 考量:建议优先考虑操作工的熟练程度,尽量与车间现有系统品牌保持一致,以降低培训成本。
二、 核心硬件配置:机械底子决定精度下限
除了数控系统,主轴、传动、刀库等核心硬件的配置(即机床的机械底子)决定了精度的下限与保持性。
- 主轴类型与转速
- 皮带式主轴:低速扭矩大、结构简单,适合钢件、铸铁件的重切削与开粗。
- 直联式主轴:响应快、背隙小,适合铝合金高速加工与模具精加工。
- 电主轴:转速极高(可达15000rpm甚至20000rpm以上),适合3C产品高光加工与微小零件精密铣削。
- 选型提示:常规加工8000rpm通常够用;铝件高速铣建议12000rpm以上。选型时不仅要看最高转速,更要关注恒功率转速区间与扭矩曲线。
- 传动系统
- 高精度、低摩擦的传动部件是保障动态精度与寿命的关键。选型时应关注滚珠丝杠的精度等级(如C3及以上)及是否有预拉伸结构;导轨方面,硬轨抗振性好适合重切削,线轨/滚柱线轨速度快适合高速精密加工。
- 刀库配置
- 容量:常规零件加工16-20把足够,通用机型24把可覆盖完整工序,复杂模具需30-40把以上。
- 类型:圆盘机械手式刀库换刀快(约2-3秒),适合批量生产;斗笠式刀库成本低但换刀慢(约5-8秒),适合单件小批量;链式刀库容量大。
- 分度盘与辅助系统
- 有多面加工需求的工厂建议选配第4轴或第5轴分度盘。此外,排屑机(链板式/螺旋式/磁性)、散热系统(工业空调/热交换器)及电气元件的品牌也直接影响设备日常运行的稳定与维护便利性。
三、 高德数控(GOLDCNC)按需定制方案
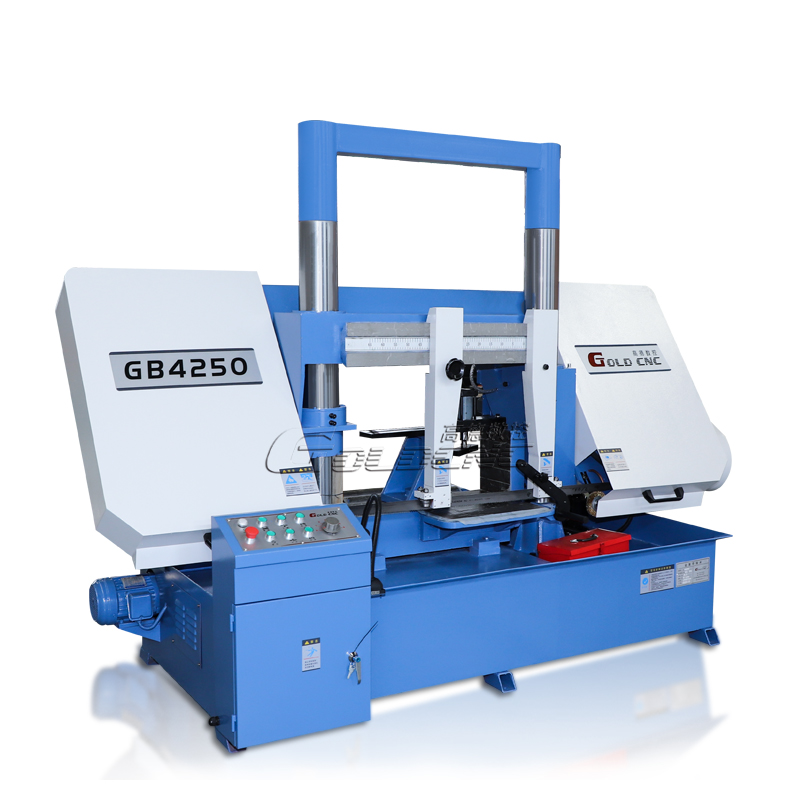
作为深耕智能装备领域的企业,高德数控(GOLDCNC)致力于为客户提供高质价比的加工中心解决方案。我们支持六大系统全部可选配,助力客户实现一站式选型:
- 多元选配:数控系统可选西门子、发那科、广数、新代等;传动系统可选力士乐、上银、银泰等品牌;主轴支持皮带式、直联式或电主轴(转速覆盖6000-15000r/min);刀库可选圆盘式、链式或斗笠式(容量16-40把)。
- 高德标准:在机械底子上,设备遵循欧盟CE标准与德国VDI3441精度检验标准。核心材质采用HT-300米汉纳铸铁,外钣金厚度达2.0mm,油管采用纯铜材质,从源头保障设备的刚性、抗振性与使用寿命。
- 实力背书:高德数控拥有多项技术专利,通过ISO9001质量管理体系认证,产品服务于航空航天、汽车制造、模具加工等多个领域,畅销全球80多个国家和地区。
选购数控加工中心,本质上是寻找加工需求与投资回报的最佳平衡点。建议您在采购前,明确日常80%的典型加工工件材质、精度要求与工序复杂度,带着实际需求去匹配配置。
如果您正在规划采购加工中心,欢迎随时联系高德数控专业选型团队,我们将为您提供一对一的配置建议与定制化方案。