如何有效降低带锯床使用成本?选对锯条与规范磨合是关键
在金属切割生产中,带锯床的使用成本主要由设备折旧、人工、冷却液以及锯条损耗构成。其中,锯条作为易耗品,其使用寿命和切割效率直接决定了整体加工成本。许多用户反馈“锯条用不久”“切面不好”,往往是因为在锯条选型和初期磨合上出了问题。掌握以下两个核心环节,能有效降低带锯床的使用成本。
一、 选对锯条:匹配材料是延长寿命的前提
降低成本的步,是从源头选择合适的锯条。不同金属材质的硬度、韧性和导热性差异很大,不能用“一刀切”的思维选锯条。
在选择双金属带锯条时,建议主动向供应商说明您的主要切割材料。正规的双金属带锯条生产商通常会根据切削金属的种类,推荐适配的锯条型号。目前市场上,锯条产品已按应用材料做了较细的分类,常见的有:
有色金属类:铜、铝及其合金专用锯条,侧重排屑和切削锋利度;
普通碳钢/工具钢:通用型锯条即可满足;
成捆小径材/薄壁管/轻质型材:需选择齿距较小、齿形优化的锯条,避免卡齿或材料变形;
厚壁管/型钢材:需要更强韧的齿尖和更大的容屑空间;
难切削材料:如轴承钢、不锈钢、模具钢、钛合金、镍合金等,必须选用对应材质的专用锯条,才能保证切削效率和锯齿耐用度。
提示:切勿仅凭价格选择锯条。一把适配的锯条虽然单价可能略高,但因其切割寿命长、更换频率低、废品率低,综合使用成本反而更低。
二、 新锯条必须“磨合”:避免过早损坏的关键
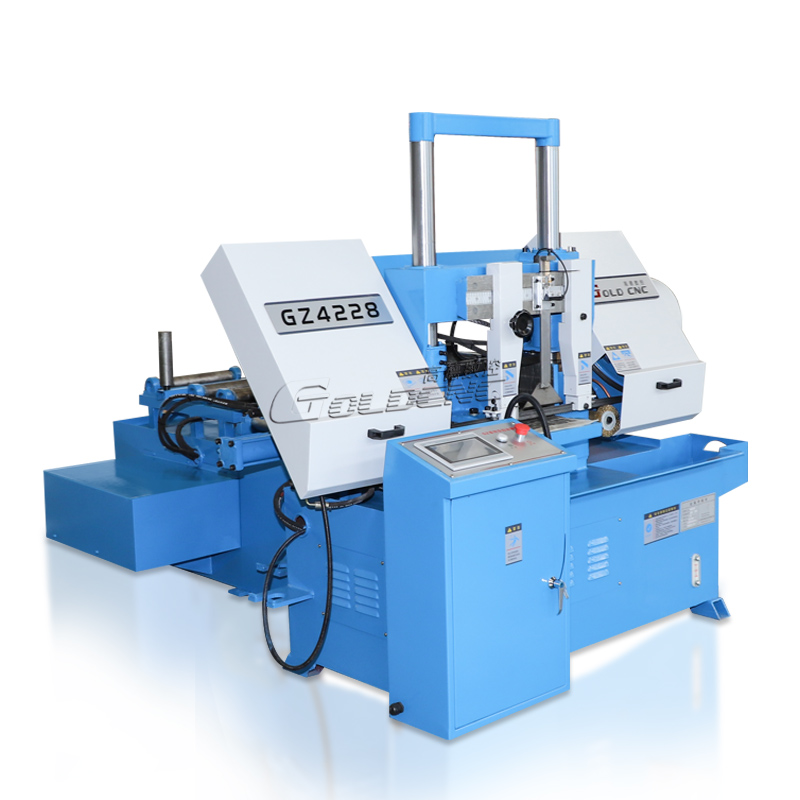
很多操作人员习惯把新锯条装上后直接满负荷切割,这是导致锯条“崩齿”“拉齿”和早期失效的主要原因。在卧式带锯床上使用新锯条时,必须经过磨合期,让锯齿逐渐适应切削状态,之后才能进入正常切割。
磨合期的核心目的是:让每一个锯齿的刃口都形成微小的、均匀的磨损平台,从而提升整体切削的稳定性和寿命。磨合期操作需注意以下三点:
1. 线速度不能过快
新锯条在磨合阶段,线速度应比正常切割速度降低 20% - 30%。过高的线速度会使锯齿刃口瞬间产生高温,导致齿尖硬化层受损,甚至退火软化。
2. 进给速度要适当降低
磨合时,进给速度也应低于正常值的 20% - 30%。轻快的进给能让锯齿平稳切入材料,避免因受力过大造成齿尖崩裂。待磨合完成(通常切割完1 - 2个完整截面后),再逐步将进给调至正常参数。
3. 锯带张紧力要适中
张紧力不足会导致锯带打滑、切削偏斜;张紧力过大则会增加轴承和锯带本身的疲劳应力。应严格按照设备说明书调整张紧力,并在磨合期保持观察,确保锯带运行平稳。
磨合完成后,再逐步提高线速度和进给量至标准加工参数。经过规范磨合的锯条,其使用寿命通常能比未磨合的直接切割提升 30% 以上。