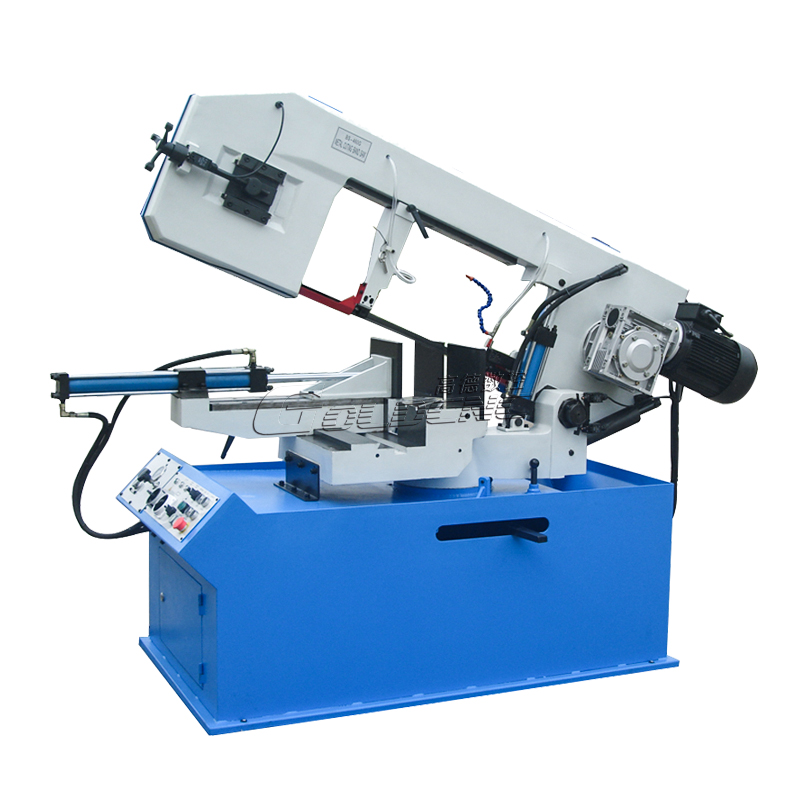
在金属加工过程中,带锯床切割出的工件出现倾斜、切面不垂直是常见的加工问题。锯条作为直接接触工件的核心部件,其状态直接影响切割精度;而锯床的机械结构精度则是切割垂直的基础。本文从锯条、结构、装夹及参数等方面梳理工件锯斜的常见原因,并提供对应的排查与解决方法。
一、锯条相关问题及解决
锯条的状态是决定切面质量的关键,常见问题包括:
- 锯条张力不足/过大:张力不足易导致锯条跑偏晃动,过大则加速疲劳断裂。建议调整张力至设备说明书规定值(双金属锯条通常为15-25MPa,具体根据锯条宽度适配),可使用张力计辅助校准。
- 锯条齿型选择不当:齿距不匹配易引发塞齿或切削力偏移。软料/厚料(如铝、铜)建议选用粗齿(3-4齿/英寸);硬料/薄料(如不锈钢、薄板)建议选用细齿(6-8齿/英寸)。
- 锯条磨损/齿部损坏:锯齿磨损不均会导致受力倾斜。需及时更换新锯条,定期检查齿尖磨损情况,出现崩齿、钝齿应立即更换。
- 锯条安装扭曲/偏斜:安装不正会直接导致切斜。需重新安装锯条,确保锯条与导向块贴合平直、无扭转,锁紧锯条夹时均匀用力。
二、锯床结构调整问题及解决
机械结构的偏差会直接影响切割的垂直度:
- 锯架与工作台垂直度偏差:垂直度超差必然导致工件锯斜。需使用水平仪或直角尺校准锯架垂直度,调整锯架锁紧螺栓或加装垫片,确保锯架与工作台面垂直误差≤0.05mm/100mm。
- 导向臂间距过大:间距过大会增加锯条自由长度,引起晃动。建议调整导向臂间距至略大于锯条宽度(约0.1-0.2mm),既避免锯条晃动,又不产生额外摩擦。
三、工件装夹与操作因素
- 夹紧不牢固:工件在切削力作用下发生位移。需检查液压/手动虎钳夹紧力,确保右钳口固定可靠,左钳口移动夹紧无间隙;对异形件建议增加辅助支撑。
- 工件放置不平:毛坯底面不平导致受力不均。可在工件下方垫平,或先铣平基准面后再进行锯切。
- 锯切即将切断时操作:末端材料掉落冲击易致偏斜。建议接近切断时降低进给速度,或保留少量连接待后续处理。
四、加工参数与运行状态
- 进给速度过快:重切削下锯条受阻力大易偏摆。应适当降低进给速度,通过调速阀实现无级调节,适配不同材料硬度。
- 冷却润滑不足:切屑堆积、摩擦增大。需保证冷却泵正常运行,将切削液准确喷射到切割区,定期清理过滤网并更换变质冷却液。
- 设备老化磨损:导向块、轴承磨损导致支撑失效。需定期检查并更换易损件,保持设备良好运行状态。
五、日常排查与预防建议
- 每日开机前检查锯条张紧度与导向装置状态;
- 新锯条务必进行规范磨合,逐步提升进给量;
- 定期校验锯床几何精度,清理工作台与锯屑;
- 根据工件材质与截面合理选择锯条齿距及切削参数。
问题分类 | 常见表现 | 解决方法 |
|---|---|---|
锯条问题 | 跑偏、晃动、塞齿 | 校准张力、重选齿型、更换新条、重新安装 |
结构偏差 | 整体切面倾斜 | 校准垂直度、调整导向臂间距 |
装夹因素 | 中途位移、末端偏斜 | 增强夹紧力、垫平工件、降速切透 |
参数/维护 | 振动大、摩擦严重 | 降低进给、加强冷却、更换磨损件 |
山东高德数控服务支持
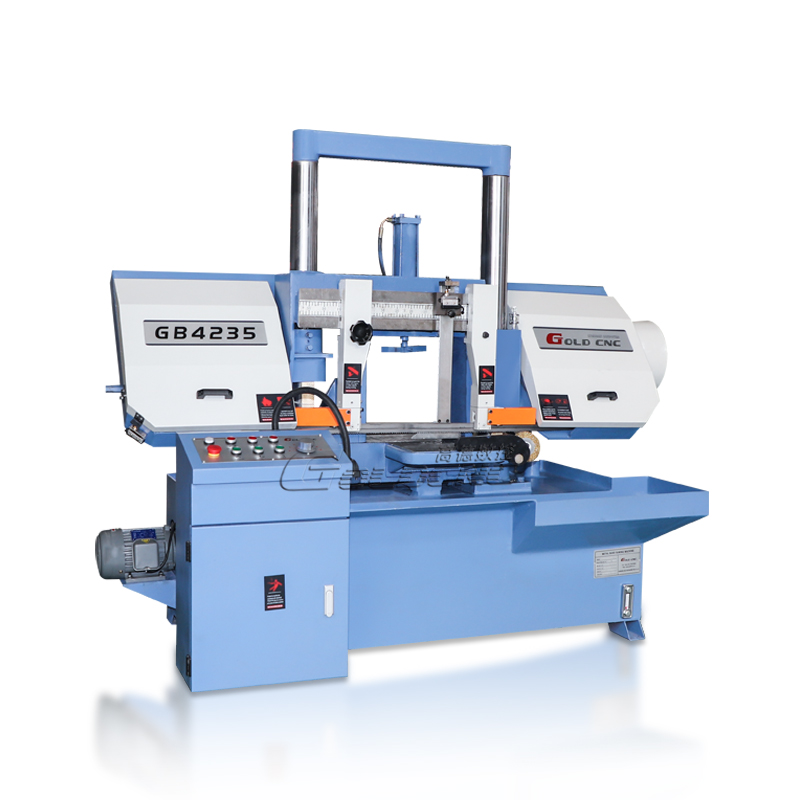
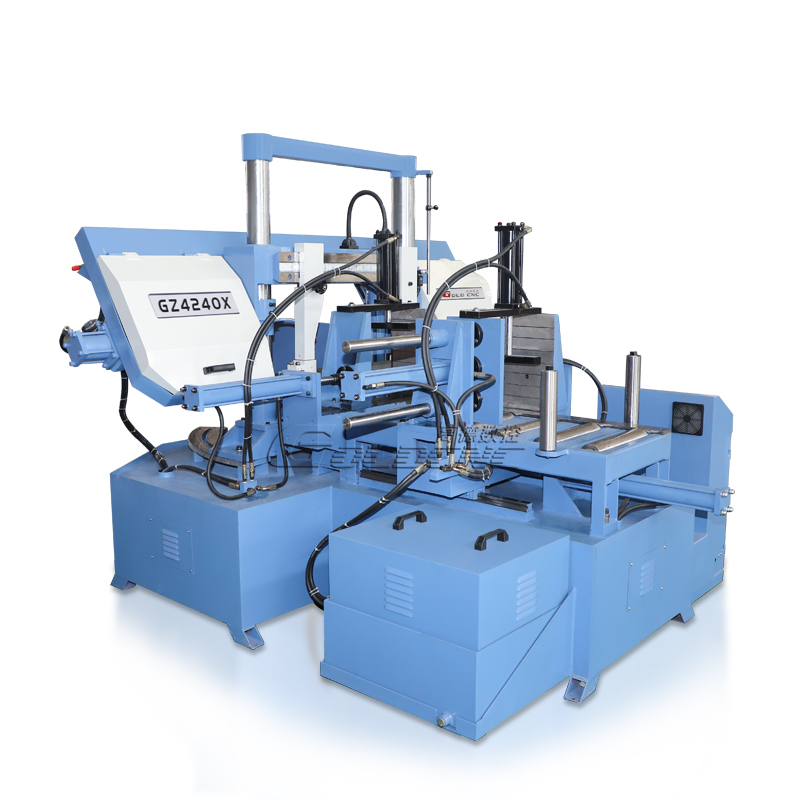
作为专业的机床设备生产厂家,山东高德数控提供双立柱带锯床、数控带锯床及自动送料机型。若您的设备在加工中频繁出现锯斜问题,我们可根据您的工件材质、截面尺寸与批量要求,提供结构配置核查、锯切参数优化及带锯条选型建议。
📞 18363256799获取专属技术支持:欢迎发送工件信息或现场切削情况至山东高德数控。我们将为您提供带锯床型号对照 + 结构配置清单 + 试机安排。立即致电咨询!