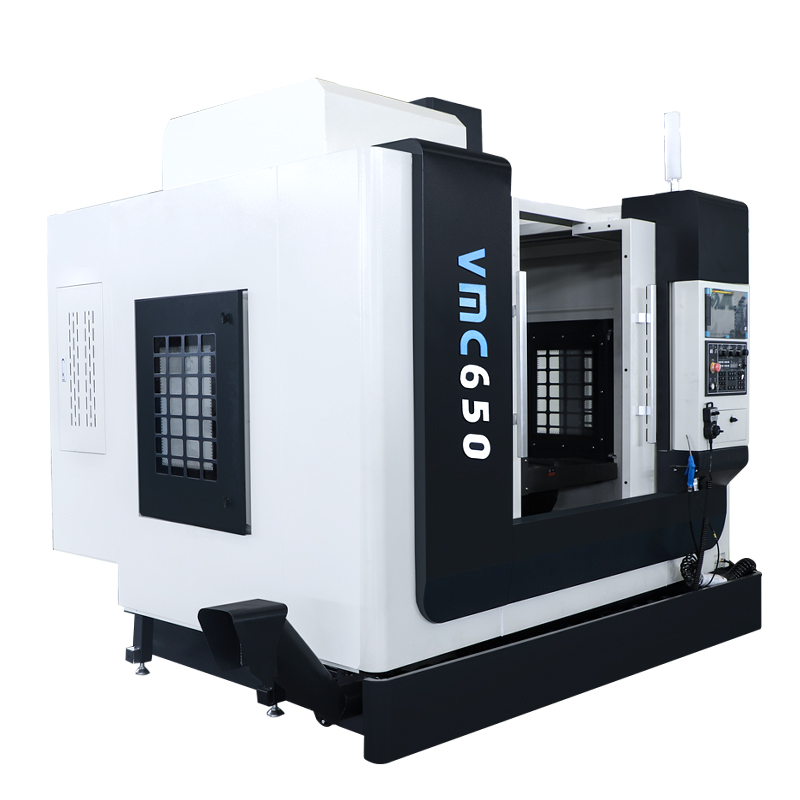
企业采购立式加工中心时,常见情况是:几家报价发过来,型号都写VMC855,价格却差出几万。
样本参数看起来差不多,但真到车间用起来,刚性、换刀节奏、精度保持性可能完全不是一回事。
一、先核对“工件需求”,再核对机器
采购下单前,建议先把下面几项问工艺员要过来,别只按“来一台855”买:
- 常加工工件外形长宽高
- 材质:铝 / 45钢 / 铸铁 / 不锈钢 / 模具钢
- 主要工序:铣平面、钻孔、攻丝、镗孔、型腔
- 单批数量、日产量
- 夹具占台面积
- 有没有第四轴需求
VMC855属于三轴立加里的中等规格档,行业通用参考是:
工作台约1000×550mm、三轴行程800/550/550mm、BT40主轴、24把刀库。
适合:
- 法兰、支架、连接板
- 中小壳体
- 模架粗精铣
- 板类件多工序一次装夹
不太适合:
- 长轴类回转件(归车床/车铣复合)
- 1米以上大模具(看1160/1270)
- 五面异形件(要四轴/五轴)
采购第一步不是比价,是确认“855装得下、干得动”。
二、行程和台面:别按工件尺寸顶格选
很多采购单只写“X800 Y550 Z550”,但忽略夹具占用。
核对公式:
工件最大长 + 夹具宽度 + 换刀安全距离 ≤ 行程余量
建议留10%~15%余量:
- 工件宽480就别按550顶满用
- 多件夹具并排时看Y向够不够
- Z轴看主轴上端到工件最高面,别只量毛坯高度
工作台承重也核对一下,VMC855常见标注500kg左右。
夹大铸铁件+液压夹具,承重会吃紧。
三、主轴:别只看“转速8000”
采购单常见写法是“BT40/8000转/7.5kW”,但这几项要分开看:
1. 传动方式
- 皮带主轴:通用加工、性价比高
- 直联主轴:转速可上10000/12000,适合铝件精加工
- 齿轮头:大扭矩重切削,立加三轴里不算最常见
2. 功率和扭矩
7.5kW是855常见配置。
但钢件开粗不能只看功率,要看低速段扭矩曲线,否则硬料容易闷车。
3. 轴承等级与装配
样本写“P4主轴轴承”是参考项,采购时可要求厂家在合同附:
- 主轴径跳
- 轴向窜动
- 动平衡报告
4. 转速选配
- 45钢/铸铁通用 → 8000皮带够用
- 铝件多、表面光洁度要求高 → 10000/12000直联
- 不锈钢重切削 → 更看扭矩和冷却,不盲目追高转
四、导轨丝杆:决定用两年后还准不准
导轨
VMC855常见三轴线轨配置,分滚珠和滚柱:
- 滚珠线轨:快、轻切削顺
- 滚柱线轨:刚性更好,重切削稳
采购核对:
- 导轨品牌/系列
- X/Y/Z导轨宽度(如35/45/45)
- 是否重载滚柱
丝杆
看三项:
- 直径和导程(855常用40×16)
- 精度等级(C3是常见高精度等级)
- 是否预拉伸
五、刀库:24把是不是够,看工序数
VMC855标准配置多是24把机械手刀库。
核对方式:
- 只铣平面+几把刀 → 16/20也行
- 铣+钻+铰+攻丝多工序 → 24把更稳
- 刀具直径超限(相邻空刀位)要核对最大刀径
换刀时间样本写2.5s是参考值 ,实际看刀库形式和调试状态,不必当硬指标。
采购合同建议写清:
- 刀库形式(斗笠/圆盘机械手)
- 容量
- 最大刀径/刀长/刀重
- 选刀方式
六、精度参数:看“重复定位”比看“定位”更实用
样本常见写法:
- 定位精度 ±0.008mm
- 重复定位精度 ±0.005mm
采购端理解方式:
- 定位精度:出厂几何检测参考
- 重复定位精度:批量件一致性更相关
注意两点:
- 精度按什么标准标(JIS / GB / ISO)
- 是新机出厂值,还是长期保持性
长期精度不看样本纸面,看:
- 铸件时效处理
- 丝杆预压
- 导轨安装工艺
- 是否试切验证
七、系统:别盲目追发那科,也别默认最低配
VMC855可选系统常见:
- 新代(国产通用多)
- 广数/凯恩帝
- 三菱
- 发那科0i-MF
采购选型逻辑:
- 车间会用、师傅熟悉 → 优先同系统
- 后期维修便利 → 看本地服务点
- 纯比价选最低系统 → 后面调参数费劲
合同里写清系统型号+版本,别只写“发那科系统”。
八、采购合同里建议写死的配置项
这一步最防坑。报价单模糊写“标准配置”时,交货容易缩水。
建议技术协议附清单:
- 铸件材质/时效工艺
- 主轴品牌型号、转速、功率
- 导轨品牌规格(X/Y/Z)
- 丝杆品牌等级
- 刀库形式容量
- 系统型号
- 定位/重复定位精度标准
- 润滑方式
- 排屑机/油冷机/气源处理是否含
- 是否含安装调试与培训
“进口配置”不写品牌=没写。
九、试切验收:比样本参数管用
采购端最直接的一招——带工件去厂里试切。
核对这几项:
- 首件尺寸是否到位
- 孔距偏差
- 攻丝垂直度
- 连续5~10件一致性
- 换刀是否卡
- 主轴温升噪音
- Z轴有无溜车感
出厂前让厂家做:
- 几何精度检测
- 空运行
- 负载试切
- 精度记录表随货
十、售后条款采购也要管
立加不是交机结束,采购可提前核对:
- 质保期(整机/主轴分开写更清楚)
- 响应时间
- 省内/本地有无服务点
- 常用备件库存
- 系统厂家是否授权服务
- 操作培训是否含
- 后续加第四轴是否预留接口
机床停一天,车间损失常比“省两万差价”大。
采购立式加工中心,别只比“同样855谁便宜”。
优先核对:
- 工件装得下不
- 主轴扭力够不够干钢件
- 导轨丝杆写没写死
- 刀库配得不憋手
- 精度标准清不清楚
- 合同配置清单明不明确
- 能不能试切验收
参数对齐了,再谈价格,后面车间少用三年都顺。