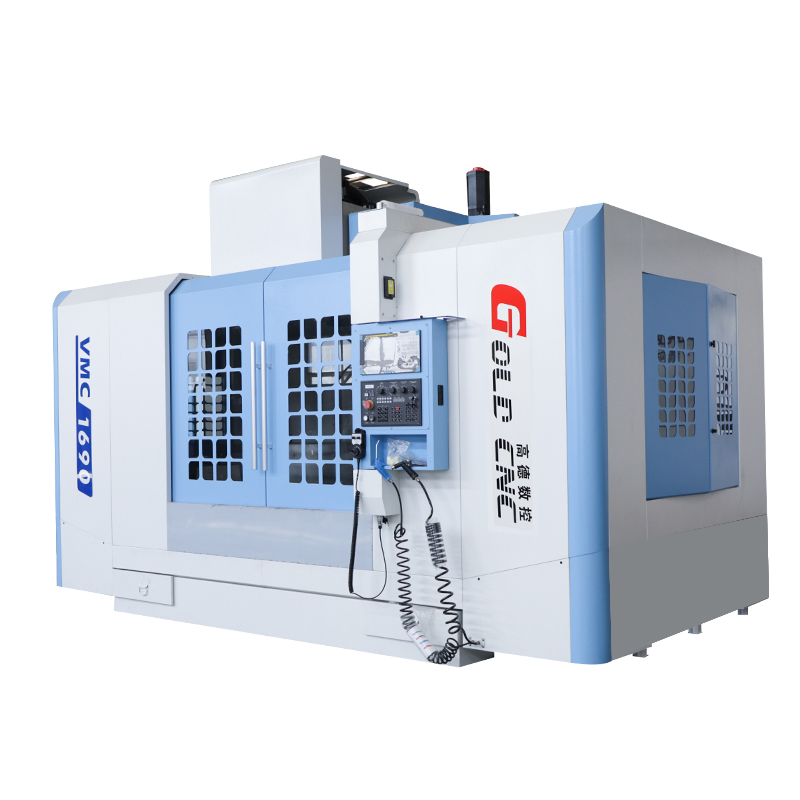
买 VMC850 立式加工中心时,很多老板会把注意力放在主机价、主轴、刀库上,系统一栏随便勾一个“发那科”或“新代”就完了。等设备进场才发现:操作工不会用、换活效率低、后期维修配件不对路,这时候再换系统基本不现实。
数控系统是设备的“大脑”,选系统本质不是选品牌高低,而是看它跟你的生产需求匹不匹配。
下面用三句话先给结论:
- 发那科:市场保有量大,维修资源相对成熟,适合批量稳定生产
- 三菱:功能开放度高,小批量换活和定制逻辑更顺手
- 新代:上手快、性价比高,常见于雕铣、钻攻和中小零件加工
没有“最好”,只有“更适合你车间”。
一、三大系统定位一览
立式加工中心常见的三档系统,可以先按定位对号入座:
系统 | 常见定位 | 典型适配场景 |
|---|---|---|
发那科 FANUC | 稳定耐用、生态成熟 | 批量零件、汽配、3C、常规模具 |
三菱 MITSUBISHI | 功能开放、响应快 | 多品种小批量、定制宏程序、模具加工 |
台湾新代 | 上手快、性价比高 | 雕铣、钻攻、通用五金件 |
一句话区分:
- 发那科胜在“省心”——系统逻辑成熟,会用的师傅多,备件渠道广
- 三菱胜在“能改”——面板可定制、PLC 开放度高,适合工艺经常调
- 新代胜在“好上手”——界面符合国内操作习惯,预算敏感型车间接受度高
注意:同叫“发那科”也分 0i-MF、30i 等档次;同叫“新代”也分不同型号版本。比系统不能只比名字,要写清具体型号。
二、发那科适合谁:批量稳、怕出问题选它
发那科在加工中心里属于“保守但稳”的选项。
特点
- 系统逻辑沉淀久,G 代码生态通用性强
- 市场保有量大,维修师傅和备件渠道相对好找
- 长时间连续加工表现成熟,适合倒班产线
- 操作界面偏传统,新手第一次接触会觉得“老”
适合场景
- 汽配、农机件、批量五金件
- 工厂操作工流动大,需要“换个人也能开”
- 单品种或少量品种长期跑
- 后期打算接自动化上下料,发那科生态对接资料多
不太划算的情况
- 工件天天换、宏程序要频繁改
- 预算紧,只想干通用零件
- 操作工本来就用惯新代/广数
发那科不是“买了就没错”,而是批量生产场景下容错率较高的一个选项。
三、三菱 & 新代适合谁:换活多、预算敏感看这两类
三菱:开放性好,小批量换活不别扭
三菱 M70/M80 系列在模具和小批量车间里常见,特点是:
- 操作界面逻辑清晰,参数调整空间大
- 支持自定义面板、PLC 改动空间比发那科大
- 伺服响应在钻攻、轻切削场景表现不错
- M700/M80 系列覆盖从中端到高端的通用加工需求
适合:
- 模具厂、多品种散单
- 自己有编程员,愿意调参数写宏
- 后期可能加四轴、五轴转台
新代:上手快,性价比路线
新代在雕铣机、钻攻中心、中小立加上装机量不小,尤其南方不少机床厂默认配。
特点:
- 中文界面、对话式操作,新手培训成本低
- 价格比进口系统友好
- 常规铣削、钻孔、攻丝、简单曲面够用
- 雕铣、电极、铝件、通用五金件适配度高
适合:
- 刚起步的加工坊
- 以铝件、铜公、简单钢件为主
- 不跑复杂五轴、不追求进口系统生态
- 预算想控制在“主机别太贵”
不太适合:
- 24 小时重切削连轴转的大批量订单
- 客户审厂指定发那科/西门子
- 后期要做高阶五轴 RTCP
四、核心观点:系统是大脑,别反着选
实际踩坑大多不是“选错品牌”,而是需求和设备反了:
- 批量汽配件 → 非要上新代,后期换人成本高
- 模具散单天天换活 → 非要上发那科,改宏程序别扭
- 预算 15 万级立加 → 硬上进口高端系统,主机配置反而缩水
- 操作工只会新代 → 买发那科,前两周效率掉一半
选型顺序建议反过来走:
- 先定工件:什么材质、什么批量、几道工序
- 再定人员:车间现在谁开、会不会宏程序
- 再定系统档位:进口 / 台系 / 国产
- 最后核合同:写清系统型号、版本、是否含联网/宏变量/四轴功能
系统选错,不一定立刻坏,但会体现在三件事上:
- 编程效率低
- 换产调试慢
- 维修时配件等周期长
这三笔隐性成本,往往比系统差价更大。
五、VMC850 购机时系统栏怎么写才不吃亏
签合同别只写“发那科系统”“新代系统”,建议写死:
- 系统品牌 + 型号(如 FANUC 0i-MF、三菱 M80V、新代 22MA)
- 是否含宏程序 B 类变量
- 是否含四轴联动接口
- 是否含以太网/远程监控
- 操作面板版本、手轮型号
- 系统密码/参数权限归谁(后期自己改参数很关键)
如果是高德数控这类支持系统定制的厂家,直接按加工工况选配就行,不用盲目追发那科。
参考逻辑:通用五金批量 → 发那科模具小批量换活 → 三菱雕铣/铝件/预算敏感 → 新代不确定 → 先问操作工熟哪个
小结
发那科、三菱、新代没有高下之分,只有适配之分:
- 求稳、批量、怕停线 → 发那科
- 换活多、要改逻辑 → 三菱
- 上手快、控预算 → 新代
VMC850 购机时,系统这笔账要跟“购机账、使用账”一起算——系统差价可能就几千到几万,但影响的是后面几年每天的开机效率。
高德数控机床 VMC850 系统选配参考
高德数控 VMC850 支持发那科、三菱、新代等系统按工况选配,配置单可写明系统型号与功能项,适合批量五金、模具散单、铝件雕铣等不同车间场景。具体以合同配置清单为准。