一、 下料车间的真实难题:材质一变,锯床就"不好使"?
很多车间采购锯床时只想着"切圆钢够不够力",设备进场后才发现:今天锯铜棒,明天切H型钢,后天又是成捆方管——材质一变,锯条、速度、进给全要跟着调,否则就是切面毛刺、锯条打齿、效率上不去。
其实,一台刚性到位的双立柱带锯床,完全能覆盖铜棒、H型钢、各类型材(方管、角钢、槽钢)的批量下料。关键在于按材质匹配合适的锯条与切削参数。下面用几组现场实拍,拆解不同材料的加工要点。
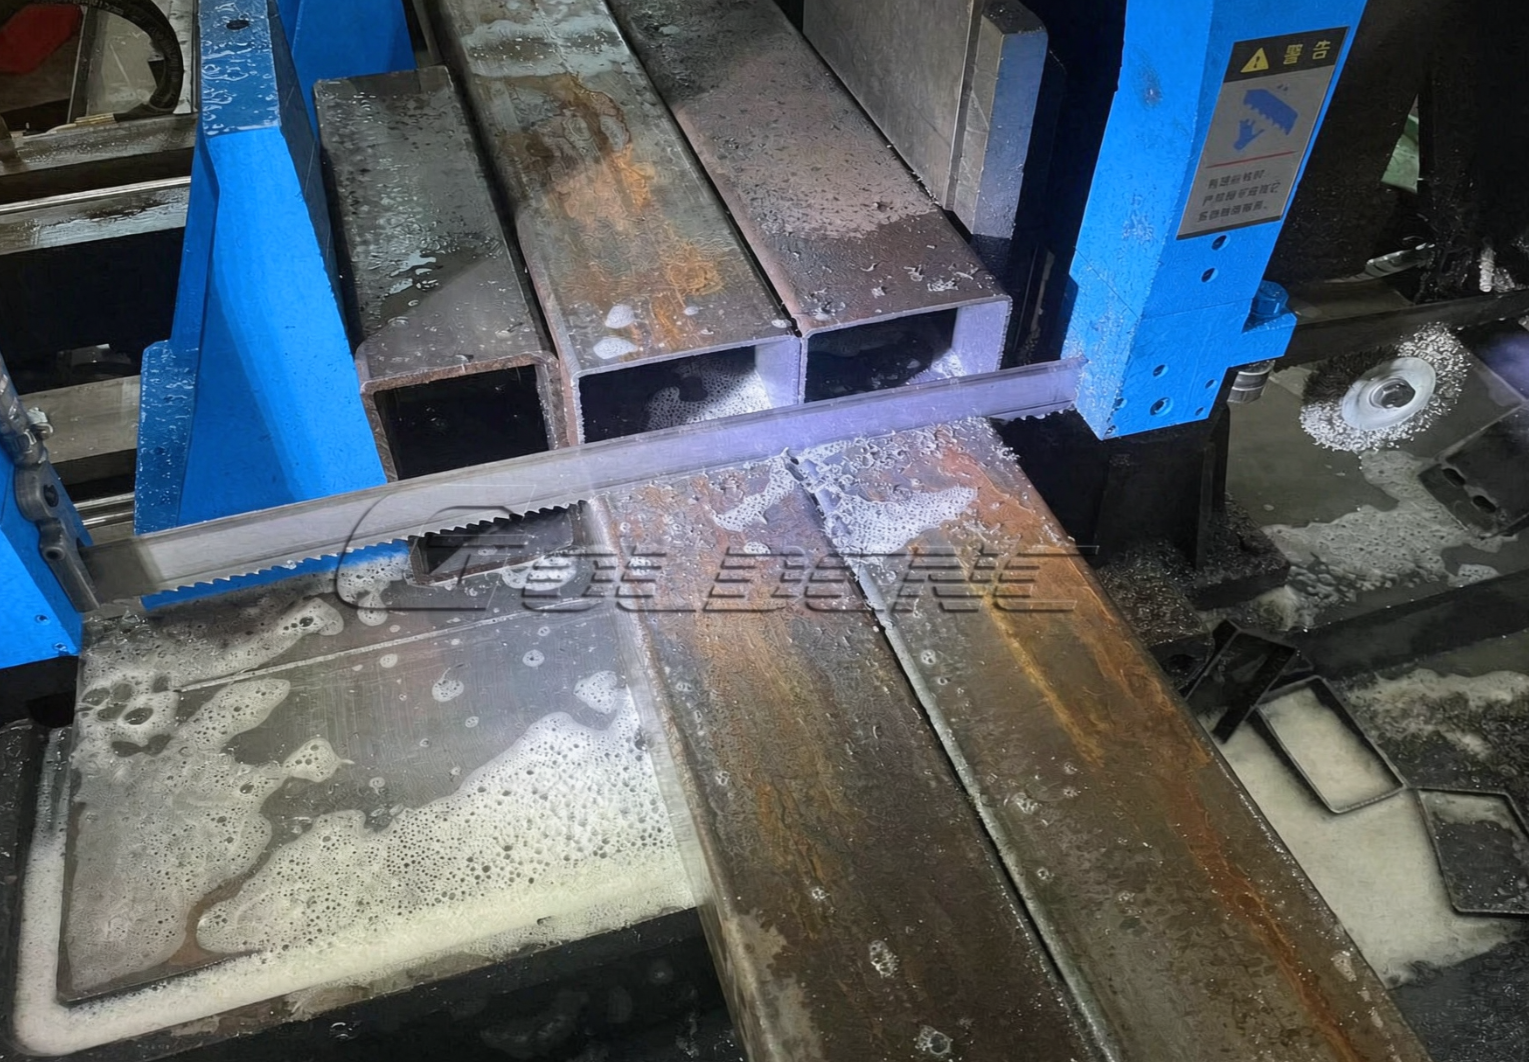
二、 现场案例一:成捆方管/型材——一次夹三根,切面整齐
加工要点:
- 成捆料要先"算宽度":成捆方管不能只看单根截面,要按"最宽处+间隙"核算夹具开口与导向臂间距,防止夹不牢或切偏;
- 选对齿距:薄壁方管壁厚有限,齿距过大容易"吃料"过深、卡齿崩齿,宜选齿距适中或变齿距双金属锯条;
- 夹紧是命门:空心管一旦没夹紧,锯切后期极易滚动、打齿。液压虎钳夹紧后,建议再目视确认接触面贴合;
- 冷却跟上:管材内壁易积切屑,冷却液要充分冲屑,配合钢丝刷清理齿尖。
三、 现场案例二:铜棒/铜合金——锋利为上,速度要调
铜及铜合金导热好、质地较软,但容易粘屑、产生切屑焊点。加工逻辑和钢材正好相反:
- 锯条要锋利:选用前角较大的齿形,让切削更轻快,减少切屑粘连齿尖;
- 线速度可适当提高:相比不锈钢,铜棒切削温度低,合理提高线速度有助提升效率,但进给要匹配,避免啃刀;
- 重视排屑:铜屑柔软易缠绕,切削液润滑与冲屑要充分,防止"切屑焊点"糊住齿尖;
- 防氧化变色:铜件对表面要求高时,冷却液配方与喷嘴位置要留意,减少切口氧化污染。
四、 现场案例三:H型钢/工字钢——抗扭刚性是核心
H型钢、工字钢这类不对称截面,是锯床最容易"出锥度"的工况——锯条一侧受力大,锯架稍有偏摆,切面就歪。
应对要点:
- 优先双立柱:两根立柱对称导向,配合双油缸同步进给,能把不对称截面的扭摆压到最小,批量切H钢时第1根和第100根一致性更好;
- 工件放稳、夹紧对称:H钢翼缘宽,要用V型垫块或专用夹具垫平,避免单边悬空;
- 控制进给:翼缘厚、腹板薄,进刀量要均匀,避免锯条在厚薄交界处受冲击;
- 看料型选锯切能力:H型钢按"高度+翼缘最宽处"算,采购前让厂家确认夹具开口是否放得下。
五、 一机覆盖多材质的三个务实建议
- 锯条按材质分组:备一套铜/铝用的锋利齿形、一套钢件通用齿形、一套不锈钢/合金钢专用齿形,换料换锯条,别硬扛;
- 参数存进数控:数控机型(如GZ系列)把不同材质的线速度、进给量存成配方,换产直接调用,不靠老师傅记忆;
- 先看切面再看表:排屑呈均匀弹簧状、切口无毛刺,说明参数对了;锯条异常磨损或切面发蓝,立刻降进给、查冷却。